
Mengapa Bagian Badan Tombol Lebih Penting daripada yang Dipikirkan Sebagian Besar Pembeli
Kualitas mata bor kancing sering dinilai dari apa yang pertama kali terlihat oleh semua orang: kancing karbida.
Itu masuk akal. Tombol-tombol itu adalah titik potong. Tombol-tombol itu membentur batu, menghancurkan permukaan, dan mengalami keausan yang paling jelas. Tetapi keandalan karbida hanya sekuat badan baja yang menahannya.
Ketika mata bor berulir mengalami kegagalan dini, penyebabnya tidak selalu terletak pada kualitas karbida atau parameter pengeboran. Masalahnya mungkin dimulai jauh lebih awal, yaitu pada cara pembuatan badan mata bor tersebut.
Badan mata bor kancing harus dapat menahan sisipan karbida dengan aman, menghantarkan energi tumbukan melalui rangkaian bor, menahan rotasi dan pembilasan abrasif, serta bertahan terhadap siklus tekanan berulang di batuan keras. Kekuatan, ketangguhan, akurasi dimensi, dan struktur internalnya semuanya memengaruhi masa pakai mata bor.
Itulah mengapa metode pembuatan sangat penting.
Badan merupakan fondasi struktural dari sebuah mata bor kancing.
Badan mata bor batu bekerja di lingkungan yang keras. Setiap denyut benturan merambat melalui adaptor tangkai dan batang bor sebelum mencapai mata bor. Badan tersebut harus mentransfer energi itu ke tombol karbida tanpa retak, berubah bentuk, atau menyebabkan dudukan tombol mengendur.
Pada saat yang sama, mata bor berputar di bawah beban. Serpihan dan air pembilas bergerak melalui permukaan dan saluran pembilas. Sambungan berulir berulang kali dikencangkan, dilonggarkan, dan terkena getaran.
Tubuh yang sehat harus menyeimbangkan kebutuhan yang saling bertentangan:
Kekuatan tinggi untuk menahan deformasi
Ketangguhan untuk bertahan dari benturan berulang.
Ketahanan aus di sekitar ulir dan fitur pembilasan
Geometri lubang kancing yang akurat
Dimensi yang stabil untuk penyambungan yang andal dengan rangkaian pipa bor.
Sifat material yang konsisten dari satu batch ke batch lainnya.
Tidak ada satu sifat pun yang cukup. Bodi yang sangat keras tetapi rapuh dapat retak akibat benturan. Bodi yang kuat tetapi terlalu lunak dapat cepat aus atau kehilangan dukungan di sekitar tombol karbida. Proses manufaktur membantu menentukan apakah keseimbangan tersebut tercapai.
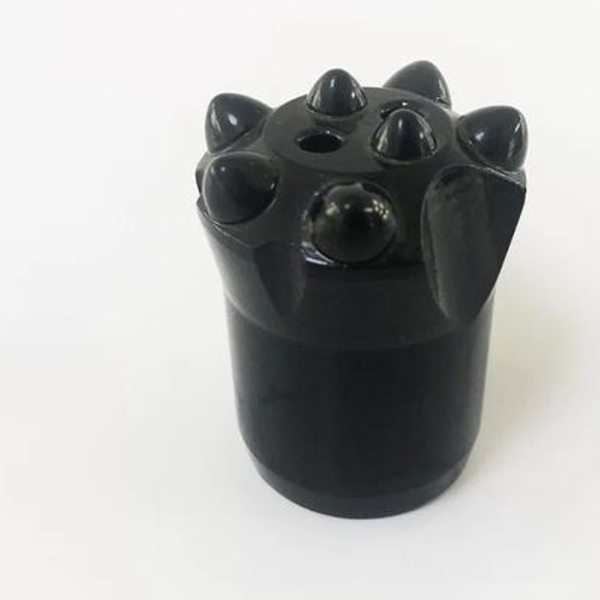
Empat cara umum untuk membuat badan mata bor kancing
Produsen dapat menggunakan pemesinan, ekstrusi dingin, ekstrusi hangat, atau penempaan cetakan panas untuk membentuk badan mata bor kancing. Setiap metode memiliki kekuatan dan keterbatasannya masing-masing.
Pemesinan relatif mudah. Sebuah badan dapat dipotong dari batang logam menjadi bentuk eksternal yang dibutuhkan. Ini dapat berguna untuk prototipe, produksi dalam jumlah kecil, atau desain sederhana. Namun, proses ini dapat menghasilkan lebih banyak limbah material dan tidak meningkatkan aliran logam internal atau menutup diskontinuitas internal yang mungkin ada pada bahan baku awal. Untuk bagian yang akan menghadapi benturan frekuensi tinggi, hal itu penting.
Ekstrusi dingin dapat meningkatkan kepadatan dan pemanfaatan material, tetapi beban pembentukannya tinggi. Proses ini membutuhkan peralatan yang mumpuni dan perkakas yang kuat. Secara umum, metode ini lebih praktis untuk komponen yang lebih kecil dan sederhana atau kondisi produksi yang terkontrol ketat.
Ekstrusi hangat mengurangi sebagian resistensi deformasi yang terlihat pada pembentukan dingin. Namun, kapasitas pembentukan dan jendela kontrol prosesnya masih dapat membatasi kesesuaiannya untuk badan mata bor kancing yang lebih besar atau lebih kompleks.
Penempaan cetakan panas banyak digunakan untuk komponen perkakas tumbukan karena menggabungkan deformasi plastis pada suhu tinggi dengan pembentukan cetakan yang terkontrol. Jika dirancang dan dikendalikan dengan benar, proses ini dapat menghasilkan bentuk mendekati bentuk akhir, meningkatkan aliran material, dan mendukung produksi massal yang efisien.
Itu tidak berarti setiap badan mata bor tempa panas secara otomatis lebih unggul. Kualitas perkakas, pemilihan baja, pengendalian suhu, urutan penempaan, perlakuan panas, pemesinan, dan inspeksi tetap menentukan hasil akhir. Namun, proses ini memberikan landasan awal yang kuat untuk aplikasi pengeboran batuan yang menuntut.
Mengapa penempaan mengubah struktur internal?
Keunggulan utama dari proses penempaan bukan hanya karena membuat bagian tersebut tampak seperti badan mata bor kancing.
Selama deformasi terkontrol, logam dapat menjadi lebih padat dan lebih kontinu secara struktural. Rongga atau diskontinuitas internal dapat dikurangi. Aliran butiran dapat diarahkan di sekitar geometri bagian tersebut. Di area penahan beban kritis, hal ini dapat mendukung ketahanan lelah yang lebih baik daripada benda yang dibentuk hanya dengan menghilangkan material dari batangan.
Pikirkan apa yang dialami mata bor saat digunakan. Badan mata bor tidak menanggung beban yang bersih dan stabil. Ia mengalami benturan, puntiran, tekanan, pemanasan, pendinginan, dan getaran ribuan kali. Kelemahan internal kecil dapat menjadi titik awal kerusakan akibat kelelahan material.
Proses penempaan yang dirancang dengan baik membantu menempatkan material di tempat yang dibutuhkan.
Hal ini juga dapat mendukung struktur yang lebih seragam sebelum perlakuan panas akhir. Perlakuan panas kemudian menyesuaikan kekerasan dan ketangguhan akhir, tetapi akan bekerja paling baik jika bahan awal sudah konsisten.
Akurasi tetap penting setelah proses penempaan.
Penempaan tidak menghilangkan proses pemesinan. Penempaan mengubah apa yang perlu dilakukan oleh proses pemesinan.
Bahan baku tempa yang hampir sempurna dapat mengurangi jumlah material yang harus dihilangkan kemudian. Produsen kemudian dapat memfokuskan upaya pemesinan pada fitur-fitur penting: ulir, lubang kancing, saluran pembilas, permukaan, dan transisi yang presisi.
Ini penting karena kinerja mata bor kancing bergantung pada geometri dan juga material.
Tombol karbida memerlukan diameter lubang, kedalaman, jarak, dan kondisi dudukan yang tepat. Desain permukaan harus mendukung pemecahan batuan dan pembuangan serpihan secara efisien. Ulir harus memiliki bentuk dan pengait yang akurat. Lubang pembilas harus ditempatkan dan diselesaikan sedemikian rupa sehingga berfungsi tanpa menimbulkan konsentrasi tegangan yang tidak perlu.
Ketika benda hasil tempaan memiliki dimensi yang stabil, operasi penyelesaian akhir menjadi lebih mudah dikendalikan. Pengurangan pemotongan yang tidak perlu juga berarti pemanfaatan material yang lebih baik dan produksi yang lebih efisien.
Pengendalian proses memisahkan bagian yang kuat dari bagian yang berisiko.
Proses penempaan panas memiliki disiplin tersendiri.
Suhu pemanasan harus sesuai dengan jenis baja dan desain pembentukan. Panas yang terlalu rendah dapat mempersulit pembentukan dan meningkatkan beban cetakan. Panas yang terlalu tinggi dapat merusak struktur butiran, meningkatkan oksidasi, dan memperpendek umur cetakan. Suhu harus dikontrol sepanjang proses, bukan hanya ditebak dari penampakannya.
Kondisi cetakan juga penting. Cetakan yang aus atau pendinginannya buruk dapat memengaruhi dimensi, kualitas permukaan, dan pengulangan. Produsen perlu mengelola suhu cetakan, pelumasan, penyelarasan, dan perawatan jika mereka menginginkan hasil produksi yang konsisten.
Kemudian dilanjutkan dengan perlakuan panas. Benda hasil tempaan masih membutuhkan siklus termal terkontrol untuk mengembangkan sifat akhir yang dibutuhkan. Pembersihan, keseragaman pemanasan, pendinginan cepat, penempaan, dan inspeksi tetap menjadi hal yang penting.
Dengan kata lain, penempaan bukanlah jalan pintas untuk menghindari kontrol kualitas. Ini adalah salah satu tahapan dalam sistem kualitas.
Pertanyaan apa yang harus diajukan pembeli kepada pemasok mata bor kancing?
Pembeli tidak perlu menjadi ahli metalurgi. Namun, beberapa pertanyaan praktis dapat mengungkapkan apakah pemasok memahami produk tersebut lebih dari sekadar penampilan luarnya.
Tanyakan bagaimana badan mata bor dibentuk. Tanyakan jenis baja apa yang digunakan untuk aplikasi yang dimaksud. Tanyakan bagaimana lubang kancing, ulir, dan fitur pembilasan dikontrol. Tanyakan perlakuan panas dan pemeriksaan kekerasan apa yang dilakukan. Tanyakan apakah pemasok dapat mencocokkan mata bor dengan kondisi batuan Anda, model bor, ulir batang, dan pola operasi.
Perhatikan juga hasil-hasil penting di lapangan:
Umur pengukur yang stabil
Penguncian tombol karbida yang aman
Sambungan berulir yang andal
Ketahanan terhadap keretakan bodi
Performa penetrasi yang konsisten
Biaya per meter pengeboran yang dapat diprediksi
Mata bor kancing bukan hanya sekumpulan sisipan karbida. Ini adalah sistem mekanis yang dirancang dengan cermat. Badan mata bor adalah bagian yang menyatukan sistem tersebut.
Jika badan mata bor dibuat dengan proses yang tepat dan dikendalikan dengan cermat, bagian mata bor lainnya memiliki peluang yang jauh lebih baik untuk memberikan kinerja yang diharapkan oleh kru pengeboran.



