
Analisis Kegagalan Alat Pengeboran Batuan dan Praktik Terbaik untuk Masa Pakai yang Lebih Lama
Peralatan pengeboran batuan bekerja di salah satu lingkungan mekanis terberat dalam pertambangan, pembuatan terowongan, penggalian, dan konstruksi. Mata bor, batang bor, adaptor tangkai, dan kopling harus mentransfer energi benturan berulang kali sambil berputar di bawah beban dan beroperasi di batuan abrasif, debu, air, dan getaran.
Karena alat-alat ini merupakan komponen habis pakai, keausan adalah hal yang wajar. Namun, kegagalan dini berbeda dengan keausan normal. Hilangnya kancing karbida, patahnya badan mata bor, kerusakan ulir, patahnya batang, dan retak kelelahan dini dapat menghentikan pengeboran jauh sebelum alat mencapai masa pakai yang diharapkan.
Strategi praktis untuk alat pengeboran harus berfokus pada dua tujuan: mengidentifikasi penyebab kegagalan yang sebenarnya dan meningkatkan keseluruhan sistem pengeboran. Masa pakai alat bergantung pada desain, kualitas material, proses manufaktur, pemilihan alat, parameter pengoperasian, perawatan, dan praktik operator.
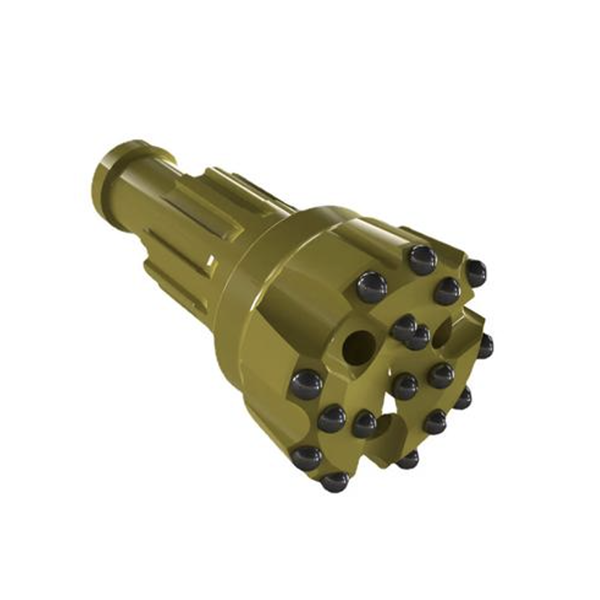
Modus Kegagalan Mata Bor yang Umum
Kerusakan mata bor sering dibagi menjadi keausan normal dan kerusakan abnormal. Keausan normal terjadi secara bertahap saat mata bor bersentuhan dengan batuan dan serpihan pengeboran. Kerusakan abnormal meliputi sisipan karbida yang patah, kancing yang hilang, badan mata bor yang retak, bilah yang pecah, dan sambungan yang rusak.
Untuk mata bor tipe pisau, sayap pemotong yang tipis dapat cepat aus dan kehilangan stabilitas geometris. Seiring meningkatnya keausan radial, lubang dapat menjadi tidak bulat, hambatan putaran dapat berubah, dan efisiensi pemotongan dapat menurun. Jika badan baja tidak memberikan dukungan yang cukup untuk sisipan karbida, hilangnya sisipan juga dapat terjadi.
Mata bor kancing memiliki pola kegagalan yang berbeda. Contoh umum meliputi hilangnya kancing tepi, kancing tepi yang patah, kancing yang retak, retak pada badan, "hilangnya kepala," dan patah di sekitar area yang mengalami tekanan tinggi. Kancing tepi sangat rentan karena sering mengalami pembebanan yang tidak merata dan tekanan lateral yang tinggi.
Jika benturan berulang terus terjadi, material di sekitar lubang kancing dapat mengalami deformasi plastis. Lubang tersebut secara bertahap dapat membesar atau melebar, mengurangi daya cengkeram pada kancing karbida. Jika ukuran lubang kancing terlalu kecil, kekerasan badan mata bor terlalu rendah, atau proses pemasangan kancing tidak konsisten, daya rekat kancing dapat menurun dan akhirnya menyebabkan kancing hilang.
Penyambungan dengan patri, kualitas paduan patri, persiapan permukaan, kontrol pemanasan, dan metode pengoperasian juga dapat memengaruhi retensi karbida. Keterikatan sisipan karbida tidak hanya ditentukan oleh satu faktor saja. Hal ini bergantung pada interaksi antara geometri sisipan, desain lubang bor, penyangga badan baja, metode penyambungan, dan kondisi pengeboran.
Patah Tulang dan Kelelahan pada Badan Bit
Patahnya badan mata bor seringkali merupakan masalah kelelahan material. Benturan dan putaran berulang menghasilkan tegangan siklik, terutama di dekat perubahan geometri. Area berisiko tinggi yang umum meliputi transisi antara ujung tangkai dan rok mata bor, bagian bawah lubang kancing, dan lokasi dengan sudut tajam atau perubahan penampang yang tiba-tiba.
Retakan kelelahan biasanya dimulai pada titik lemah. Ini bisa berupa bekas pengerjaan mesin, sudut dalam yang tajam, variasi perlakuan panas lokal, lubang korosi, inklusi material, atau kerusakan akibat benturan dari penanganan yang salah. Begitu retakan mulai terbentuk, siklus pengeboran berulang dapat menyebabkannya membesar hingga badan mata bor patah.
Desain mata bor yang baik mengurangi konsentrasi tegangan. Transisi yang halus, ketebalan dinding yang memadai, radius fillet yang tepat, dan penempatan tombol yang seimbang semuanya membantu mendistribusikan gaya secara lebih merata. Proses manufaktur juga harus menghindari cacat permukaan yang kasar, perlakuan panas yang tidak tepat, dan perlindungan korosi yang tidak memadai.
Pengoperasian di lapangan sama pentingnya. Pengeboran yang tidak sejajar, kontak yang buruk antara tangkai dan mata bor, gaya dorong yang berlebihan, dan memukul alat dengan palu dapat menyebabkan kerusakan yang mempercepat kegagalan akibat kelelahan material.
Modus Kegagalan Batang Bor
Batang bor terpapar pada kombinasi tegangan benturan, tegangan lentur, tegangan torsi, dan tegangan terkait korosi. Oleh karena itu, batang bor harus memiliki kekuatan lelah yang tinggi, ketangguhan benturan, ketahanan aus, dan ketahanan terhadap pertumbuhan retak.
Kegagalan batang bor yang paling umum adalah patah. Patah akibat kelelahan berkembang seiring siklus berulang dan sering dimulai pada cacat lokal. Titik awal potensial meliputi inklusi non-logam, porositas, bintik putih, kerusakan permukaan, dekarburisasi, lubang korosi, keausan ulir, dan perlakuan panas yang buruk.
Patahan getas dapat terjadi secara lebih tiba-tiba. Patahan ini mungkin tampak sebagai permukaan patahan kristalin yang cerah dengan sedikit tanda pertumbuhan kelelahan sebelumnya. Kegagalan getas sering dikaitkan dengan cacat lokal yang parah, kekerasan yang berlebihan, tegangan sisa yang tidak menguntungkan, perubahan penampang yang tiba-tiba, cacat penempaan, atau kondisi perlakuan panas yang tidak sesuai.
Keausan ulir merupakan masalah utama lainnya. Ulir yang longgar atau rusak mengurangi transfer energi dan menciptakan pergerakan pada sambungan. Hal ini dapat meningkatkan beban benturan, memicu retak kelelahan, dan mempersulit penyambungan atau pelepasan. Inspeksi ulir secara berkala dan pelumasan yang tepat sangat penting.
Kegagalan ujung tangkai juga dapat disebabkan oleh kekerasan yang tidak tepat. Ujung tangkai yang terlalu lunak dapat berubah bentuk atau mengembang. Bagian yang terlalu keras dapat retak atau patah akibat benturan. Profil perlakuan panas harus dirancang untuk sistem pengeboran dan beban operasi tertentu.
Meningkatkan Umur Pakai Alat Melalui Desain yang Lebih Baik
Umur pakai alat yang lebih panjang dimulai dengan desain struktural yang tepat. Untuk mata bor kancing, ukuran, bentuk, tinggi proyeksi, dan penempatan kancing karbida harus sesuai dengan kondisi batuan dan aplikasi pengeboran. Kancing tepi membutuhkan dukungan yang cukup karena mengalami beban lateral dan eksentrik yang berat.
Mengurangi kemiringan tombol tepi yang berlebihan dapat meningkatkan distribusi beban dan ketahanan terhadap benturan. Pemasangan interferensi yang tepat, kualitas lubang tombol yang sesuai, dan dukungan badan mata bor yang lebih kuat dapat meningkatkan retensi tombol.
Desain pembilasan sama pentingnya. Pembilasan yang efektif menghilangkan serpihan dari dasar lubang dan mengurangi penggerindaan ulang. Sistem pembilasan yang baik membantu menurunkan konsumsi energi, mengurangi suhu mata bor, dan memperlambat keausan abrasif. Jika serpihan tidak dihilangkan secara efisien, mata bor harus berulang kali menghancurkan material yang sudah hancur, sehingga meningkatkan keausan pada badan baja dan sisipan karbida.
Desain batang bor juga harus mendukung masa pakai yang lama. Ulir yang akurat, geometri ulir yang sesuai, pengerasan permukaan yang terkontrol, dan kelurusan yang baik semuanya membantu mengurangi kerusakan sambungan dan risiko kelelahan. Pengguliran atau metode pembentukan terkontrol lainnya dapat meningkatkan kondisi permukaan di area tertentu, tetapi proses akhir harus divalidasi untuk produk tertentu.
Kualitas Material dan Manufaktur
Pemilihan material harus menyeimbangkan ketangguhan, ketahanan aus, kekuatan lelah, ketahanan korosi, dan kemampuan menahan karbida. Baja bor dan baja badan mata bor harus dipilih sesuai dengan perlakuan panas dan kondisi pengeboran batuan yang dimaksud.
Artikel sumber mencantumkan beberapa jenis baja historis dan referensi kinerja. Angka-angka ini tidak boleh dianggap sebagai spesifikasi universal. Pemilihan material modern harus didasarkan pada data teknik yang memenuhi syarat, kemampuan pemasok, geometri alat yang dibutuhkan, kondisi pengeboran, dan standar yang berlaku.
Kualitas manufaktur sama pentingnya. Perlakuan panas harus dikontrol untuk menghindari dekarburisasi berlebihan, kekerasan yang tidak merata, retak akibat pendinginan, atau tegangan sisa yang tidak menguntungkan. Untuk mata bor yang disolder, peralatan pemanas harus memungkinkan kontrol suhu yang konsisten dan meminimalkan oksidasi. Permukaan badan baja dan sisipan karbida harus dibersihkan sebelum disambung.
Untuk mata bor kancing, pemasangan panas dapat menawarkan retensi kancing yang stabil dalam banyak aplikasi berdiameter sedang dan besar bila prosesnya dikontrol dengan benar. Pemasangan dingin juga bisa efektif, tetapi membutuhkan pemesinan lubang yang akurat, hasil akhir permukaan yang baik, interferensi yang tepat, dan kontrol pemasangan yang andal.
Praktik Pengeboran yang Benar
Bahkan alat yang dirancang dengan baik pun dapat gagal lebih awal jika digunakan secara tidak benar. Operator harus mengikuti beberapa praktik dasar:
Mulailah memasang mata bor dengan umpan terkontrol dan biarkan mata bor terpasang dengan benar sebelum daya pengeboran penuh diterapkan.
Pastikan batang bor, kopling, dan adaptor tangkai sejajar dan terpasang sepenuhnya.
Lakukan pembilasan yang cukup untuk menghilangkan serpihan dan mendinginkan mata bor.
Hindari pengeboran kering ketika alat dan aplikasi memerlukan pembilasan.
Periksa peralatan secara berkala untuk mengetahui adanya keausan, retak, kancing yang longgar, ulir yang rusak, dan korosi.
Asah ulang karbida yang sudah aus sebelum terjadi kerusakan serius.
Jangan mencabut serpihan dengan memukulnya menggunakan palu tangan; gunakan alat pencabut yang sesuai.
Saat alat tersangkut, hindari benturan yang berlebihan. Gunakan pembilasan terkontrol dan gerakan memasukkan dan menarik yang hati-hati sesuai dengan prosedur pengoperasian aman dari pabrikan rig.
Ganti komponen rangkaian bor yang aus atau rusak sebelum merusak bagian lain dari sistem.
Kesimpulan
Kegagalan alat pengeboran batuan biasanya merupakan hasil dari interaksi berbagai faktor, bukan cacat tunggal. Keretakan badan mata bor, hilangnya karbida, patahnya batang bor, dan keausan ulir dapat dipengaruhi oleh desain, material, perlakuan panas, kualitas manufaktur, kondisi pengeboran, dan pengoperasian.
Cara paling andal untuk memperpanjang masa pakai adalah dengan pendekatan sistem: pilih alat yang tepat untuk jenis batuan dan rig, gunakan proses manufaktur yang terkontrol, pertahankan parameter pengeboran yang tepat, periksa komponen secara teratur, dan latih operator untuk menghindari praktik yang merusak. Hal ini meningkatkan konsistensi penetrasi, mengurangi waktu henti, dan menurunkan total biaya pengeboran per meter.



