Pemesinan dengan Mata Bor Berulir: 5 Kontrol yang Melindungi Umur Pakai Alat
Mengapa Proses Pemesinan Mata Bor Berulir Menentukan Umur Pakai Mata Bor?
Mata bor berulir mungkin tampak sempurna saat keluar dari bengkel, tetapi tetap kehilangan energi tumbukan selama penggunaan pertama. Masalah tersembunyi seringkali berada di dalam badan tangkai: titik acuan pemesinan berubah antar operasi, sudut tajam tertinggal di samping alur serpihan, atau gerinda merusak batang bor yang sesuai.
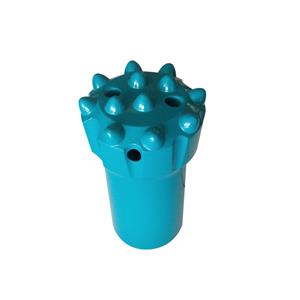
Badan tangkai bukan sekadar sepotong baja yang menahan kancing. Ia mentransfer energi benturan, membawa sambungan berulir, memandu putaran, dan membantu membersihkan serbuk batu. Oleh karena itu, kesalahan kecil dalam pengerjaan mesin dapat menjadi masalah perakitan, pembebanan yang tidak merata, konsentrasi tegangan, dan kegagalan dini.
Kontrol-kontrol berikut merupakan dasar dari pemesinan mata bor ulir yang andal.
1. Gunakan Satu Titik Acuan Pemesinan Sepanjang Proses
Datum pemesinan yang sama harus digunakan untuk pembubutan diameter luar, pemotongan ulir, dan penggilingan alur pembuangan serpihan. Mengubah datum selama produksi dapat menimbulkan kesalahan koaksialitas.
Meskipun hal ini mungkin masih lolos pemeriksaan visual dasar, ulir, diameter luar, dan jalur serpihan mungkin tidak lagi berada pada garis tengah yang sama. Setelah mata bor bekerja di bawah benturan, ketidaksejajaran tersebut dapat menciptakan kontak yang tidak merata dan mengurangi efisiensi transfer energi.
Proses yang stabil dimulai dengan rencana acuan yang jelas, pembatasan yang konsisten, dan verifikasi setelah setiap perubahan pengaturan utama.
2. Perlakukan Benang sebagai Komponen Transfer Energi
Ulir merupakan penghubung utama antara mata bor dan batang bor yang sesuai. Ulir harus memenuhi persyaratan gambar terkait ukuran ulir, jarak ulir, profil, dan toleransi.
Celah yang terlalu besar dapat membuang energi tumbukan dan mempercepat keausan pada permukaan yang saling bersentuhan. Celah yang terlalu kecil dapat mempersulit perakitan atau menyebabkan sambungan macet. Kedua kondisi tersebut tidak dapat diterima dalam operasi pengeboran produksi.
Inspeksi kualitas ulir harus mencakup lebih dari sekadar diameter nominal. Permukaan ulir, area relief, dan runout ulir harus bebas dari goresan, penyok, gerigi, dan kerak oksida. Cacat-cacat ini dapat mengganggu perakitan dan menjadi titik awal kerusakan akibat kelelahan material.
Bagi pembeli mata bor batu, standar ulir dan spesifikasi batang yang sesuai harus selalu dikonfirmasi bersama. Mata bor yang bagus tidak dapat mengimbangi sambungan yang tidak kompatibel.
3. Berikan Jalan Keluar yang Bersih untuk Bubuk Batu
Alur dan lubang evakuasi serpihan harus dikerjakan sesuai dengan lokasi dan dimensi pada gambar. Tujuannya adalah untuk memberikan jalur keluar yang andal bagi batuan yang dihancurkan dari lubang. Jika jalur tersebut diposisikan dengan buruk atau tersumbat, serbuk dapat menumpuk di sekitar mata bor dan meningkatkan gesekan, panas, dan keausan.
Mulut alur, bagian bawah, dan tepinya harus menggunakan transisi R yang sesuai. Sudut tajam berbahaya karena dua alasan. Sudut tajam dapat memerangkap serbuk batu, dan menciptakan konsentrasi tegangan di bawah benturan berulang.
Prinsip yang sama berlaku untuk setiap transisi pada badan tangkai:
Badan yang meruncing ke arah diameter luar
Diameter luar hingga permukaan ujung
Alur serpihan ke bagian berulir
Perubahan lain apa pun pada bagian yang ditunjukkan pada gambar.
Area-area ini harus mengikuti radius fillet yang ditentukan, bukan menggunakan transisi tajam 90 derajat. Setelah pemesinan, pemeriksaan manual sederhana sangat berharga. Operator harus meraba adanya undakan, tepi yang menonjol, atau gerigi yang mungkin tidak terlihat jelas dalam pemeriksaan visual cepat.
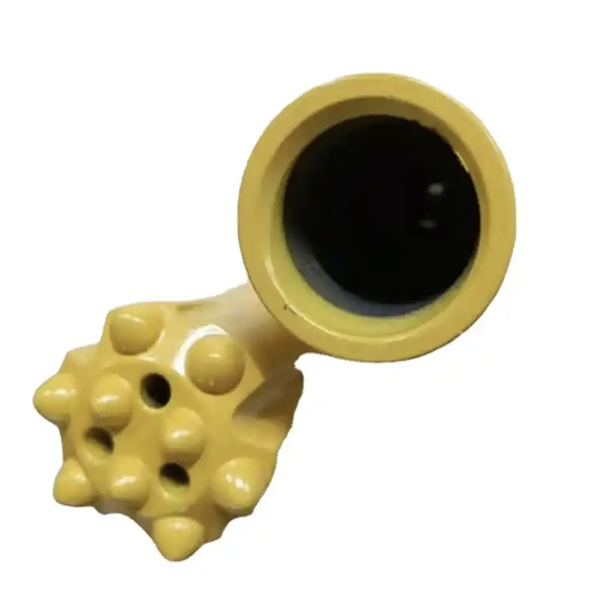
4. Hilangkan gerigi pada permukaan dengan teliti seperti saat Anda melakukan pengerjaan mesin.
Penghilangan gerinda secara menyeluruh adalah persyaratan dasar, bukan sekadar langkah penyelesaian kosmetik. Perhatian khusus harus diberikan pada akar ulir, tepi profil, dan sudut alur pelepas tekanan.
Metode praktisnya adalah penyelesaian akhir manual terkontrol dengan kertas abrasif halus. Tujuannya adalah untuk menghilangkan gerinda tanpa mengubah profil ulir atau radius transisi yang dirancang. Gerinda yang tersisa dapat menggores batang bor pasangannya selama perakitan, membuat ulir yang baik tampak tidak pas.
Setelah proses penghilangan gerinda, mata bor harus dibersihkan agar partikel abrasif, fragmen oksida, dan serpihan lepas tidak tertinggal di dalam sambungan berulir atau saluran pembilas.
5. Jadikan Inspeksi Bagian dari Setiap Operasi Kritis
Inspeksi tidak boleh menunggu hingga produk jadi mencapai stasiun inspeksi akhir. Setiap operasi pemesinan kritis harus mendapatkan verifikasi 100%.
Dimensi ulir harus diperiksa dengan alat ukur ulir GO dan NO-GO. Permukaan ulir, area relief, dan radius transisi harus diperiksa secara visual dan dengan sentuhan. Kombinasi ini dapat mendeteksi kesalahan dimensi dan cacat permukaan.
Inspeksi akhir harus mencakup perakitan percobaan menggunakan alat ukur ulir dan batang bor standar yang sesuai. Batang bor harus masuk dengan lancar, tanpa hambatan atau resistensi abnormal. Saat dikencangkan, torsi harus terasa seragam dan tidak tiba-tiba meningkat di satu titik.
Uji kecocokan akhir ini menghubungkan pengukuran di bengkel dengan kondisi lapangan yang sebenarnya. Mata bor yang lolos pemeriksaan diameter tetapi macet selama perakitan belum siap digunakan.
6. Peralatan Penting, tetapi Disiplin Proses Lebih Penting
Beberapa produsen perkakas di luar negeri menggunakan pusat permesinan multi-sumbu dan memusatkan sebagian besar operasi tangkai-badan dalam satu sistem produksi. Pendekatan ini umumnya membutuhkan investasi peralatan yang signifikan dan dapat memberikan kualitas yang stabil dengan tenaga kerja manual yang lebih rendah. Keterbatasannya mungkin terletak pada throughput permesinan yang lebih rendah.
Banyak produsen dalam negeri menggunakan proses terdistribusi, peralatan permesinan khusus, dan, dalam beberapa kasus, penanganan robotik. Pengaturan ini dapat memberikan efisiensi tinggi, investasi peralatan yang lebih rendah, dan kualitas yang stabil jika proses dikendalikan dengan benar.
Pelajaran pentingnya adalah bahwa label peralatan tidak menjamin kinerja mata bor. Kontrol datum, inspeksi ulir, kualitas transisi, penghilangan gerinda, dan perakitan uji coba akhir adalah hal-hal yang menentukan apakah mata bor ulir jadi tersebut berkinerja secara konsisten.
7. Daftar Periksa Praktis untuk Proses Rilis
Sebelum mengirimkan mata bor berulir, tim produksi atau kualitas harus memastikan:
Revisi gambar, standar ulir, dan datum pemesinan sudah benar.
Ukuran ulir, jarak ulir, dan profilnya memenuhi standar pengukuran yang sesuai.
Permukaan ulir dan area relief bebas dari goresan, penyok, gerigi, dan kerak.
Alur dan lubang pembuangan serpihan sesuai dengan posisi dan dimensi yang ditentukan.
Semua transisi memiliki radius yang dibutuhkan dan tidak ada sudut tajam.
Seluruh bagian telah dihaluskan dan dibersihkan.
Perakitan percobaan dengan batang bor standar berjalan lancar dan torsi pengencangannya merata.
Catatan inspeksi dapat ditelusuri hingga ke kelompok pengerjaan mesin.
Pertanyaan Apa yang Harus Ditanyakan Pembeli kepada Pemasok Mata Bor Mereka?
Saat membandingkan mata bor kancing berulir, jangan hanya bertanya tentang kualitas kancing atau harga satuan. Tanyakan bagaimana pemasok mengontrol badan tangkai berulir tersebut.
Pemasok yang andal harus mampu menjelaskan standar ulir, batang bor yang sesuai, acuan pemesinan, desain alur, metode penghilangan gerinda, dan prosedur inspeksi. Detail-detail ini penting ketika mata bor harus bekerja dengan batang ekstensi, adaptor tangkai, atau sistem pengeboran batuan lengkap.
Bagi pelanggan Gaea Rock, mencocokkan mata bor berulir dengan batang bor yang tepat dan komponen pengeboran batuan terkait membantu menjaga transfer energi yang andal dari bor batuan ke permukaan pemotong. Sambungan yang tepat, pembuangan serpihan yang bersih, dan proses pemesinan yang disiplin secara bersama-sama melindungi produktivitas dan umur pakai alat.
Mata bor berulir akan awet jauh sebelum mencapai batuan. Semua dimulai dari titik acuan yang stabil, ulir yang akurat, transisi yang halus, penghilangan gerinda yang sempurna, dan inspeksi yang tidak memberi ruang untuk tebakan.