Mengapa Perlakuan Panas Menentukan Apakah Mata Bor Berulir Dapat Bertahan dalam Penggunaannya
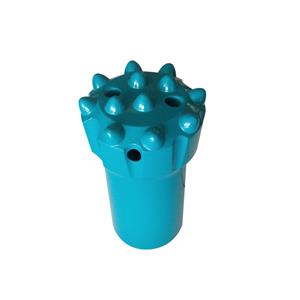
Mata bor kancing berulir bisa terlihat sempurna saat keluar dari pabrik. Ulirnya bersih. Kancing karbida terpasang rapat. Permukaan bodinya halus.
Lalu, jalur itu masuk ke bawah tanah.
Beberapa jam pengeboran berat kemudian, ceritanya bisa sangat berbeda. Satu mata bor mempertahankan ukuran yang tepat, menjaga kancing tetap aman, dan siap untuk digunakan lagi. Mata bor lainnya mengalami kerusakan ulir, retakan pada badan, keausan abnormal, atau sisipan yang longgar jauh sebelum diperkirakan siapa pun.
Perbedaannya tidak selalu terlihat dari luar. Seringkali, perbedaannya terletak pada perlakuan panas.
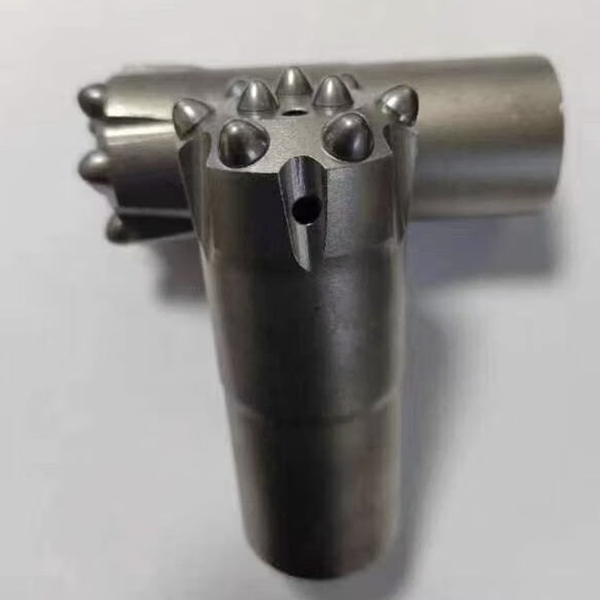
Untuk mata bor berulir, perlakuan panas bukanlah langkah kosmetik akhir. Ini adalah proses yang menentukan apakah badan baja memiliki keseimbangan yang tepat antara kekuatan, ketangguhan, ketahanan aus, dan ketahanan lelah untuk pengeboran batuan dengan benturan tinggi.
Jika keseimbangan itu salah, desain yang baik pun masih bisa gagal di lapangan.
Tubuh yang terbuat dari potongan kancing hidup di bawah tekanan terus-menerus.
Pengeboran batuan adalah pekerjaan berat. Setiap pukulan dari bor batuan mengirimkan gelombang tegangan melalui adaptor tangkai, batang bor, ulir, dan badan mata bor. Pada saat yang sama, mata bor berputar, sisipan karbida menghancurkan dan memotong batuan, dan pembilasan membawa serpihan abrasif melalui permukaan dan alur.
Badan mata bor berulir harus mampu mengatasi semua itu.
Kekerasan mata bor harus cukup untuk menahan keausan di sekitar ulir, lubang pembilas, dan dudukan kancing. Selain itu, ketangguhannya juga harus cukup untuk menghindari retak rapuh akibat benturan. Jika terlalu lunak, mata bor akan cepat aus. Jika terlalu keras, badan mata bor dapat rentan terhadap retak ketika kondisi pengeboran menjadi berat.
Oleh karena itu, perlakuan panas harus dikelola sebagai proses manufaktur yang terkontrol, bukan sebagai resep umum.
Komposisi kimia baja sangat penting. Bentuk dan penampang efektif mata bor juga penting. Suasana tungku, laju pemanasan, waktu perendaman, metode pendinginan, dan siklus temper juga penting. Mengubah salah satu variabel tersebut tanpa memahami variabel lainnya, dapat menyebabkan sifat akhir baja menyimpang dari yang dibutuhkan dalam desain.
Mulailah dengan baja, bukan tungkunya.
Proses perlakuan panas dimulai jauh sebelum benda kerja masuk ke dalam tungku.
Pilihan baja paduan umum untuk mata bor berulir dapat mencakup jenis seperti 45CrNiMoV atau 42CrMo, tergantung pada desain dan proses pabrikan. Material ini dipilih karena dapat mengembangkan kombinasi kekuatan dan ketangguhan yang bermanfaat setelah perlakuan terkontrol.
Namun, sertifikat material saja tidak menjamin kualitas badan mata bor yang baik.
Setelah penempaan, perlakuan awal seperti normalisasi atau anil dapat membantu mengurangi tegangan internal, memperhalus struktur butir, dan menghasilkan kondisi awal yang lebih seragam untuk pemesinan dan pengerasan akhir. Melewatkan tahap ini, atau menanganinya secara tidak konsisten, dapat menimbulkan masalah di kemudian hari.
Persiapan permukaan juga penting. Minyak, kerak, dan kontaminasi dapat memengaruhi pemanasan dan berkontribusi pada dekarburisasi permukaan. Hal ini penting karena permukaan adalah tempat di mana keausan ulir, abrasi bodi, dan kerusakan akibat kelelahan seringkali dimulai.
Suatu benda kerja dengan lapisan permukaan yang tidak konsisten mungkin tampak dapat diterima pada pemeriksaan pertama, namun berperilaku tidak terduga saat digunakan.
Kontrol pemanas melindungi ketahanan.
Salah satu kesalahan paling umum dalam perlakuan panas adalah menganggap suhu sebagai satu-satunya angka yang penting.
Bukan.
Suhu pemanasan target harus sesuai dengan jenis baja tertentu dan sifat akhir yang dibutuhkan. Referensi industri mungkin mencantumkan kisaran pendinginan sekitar 850-920°C untuk beberapa badan mata bor baja paduan, tetapi pengaturan yang benar tidak bersifat universal. Pengaturan tersebut harus berasal dari spesifikasi proses yang disetujui untuk material, dimensi, dan hasil yang diinginkan.
Pemanasan berlebih sangat merusak. Hal ini dapat menyebabkan pertumbuhan butiran, mengurangi ketangguhan dan meningkatkan risiko perilaku rapuh akibat benturan. Badan mata bor mungkin cukup keras setelah perlakuan, tetapi tetap kurang tahan terhadap benturan yang dibutuhkan untuk kondisi pengeboran yang berat.
Laju pemanasan juga penting. Mata bor berulir bukanlah sekadar blok baja seragam. Mata bor ini memiliki saluran pembilas, lubang kancing, area ulir, dan perubahan ketebalan penampang. Pemanasan yang cepat atau tidak merata dapat menimbulkan tegangan termal bahkan sebelum pendinginan dimulai.
Untuk geometri yang kompleks, pemanasan bertahap dan pemanasan awal dapat mengurangi perbedaan suhu antara permukaan dan inti. Hal ini membantu menurunkan kemungkinan distorsi atau retak selama langkah selanjutnya.
Tujuannya bukan sekadar menghangatkan tubuh dengan cepat, tetapi menghangatkannya secara merata.
Saat proses pendinginan, risikonya meningkat.
Proses pendinginan cepat menciptakan struktur keras yang dibutuhkan untuk ketahanan aus, tetapi di sinilah juga tekanan termal menjadi berbahaya.
Pemilihan media pendingin memengaruhi kecepatan pendinginan dan risiko distorsi. Air dan air garam mendinginkan secara agresif, tetapi pendinginan yang cepat dapat meningkatkan kemungkinan retak atau deformasi. Minyak umumnya kurang agresif dan dapat memberikan profil pendinginan yang lebih terkontrol untuk banyak aplikasi mata bor berulir.
Tidak ada media pendinginan "terbaik" yang universal. Keputusan tersebut bergantung pada kemampuan pengerasan baja, dimensi mata bor, geometri, dan target kinerja akhir.
Yang terpenting adalah kontrol yang konsisten.
Media pendingin membutuhkan suhu dan sirkulasi yang stabil. Badan mata bor harus masuk ke dalam media dengan orientasi yang benar. Pendinginan yang tidak merata dapat menyebabkan satu area menjadi lebih keras, area lain lebih lunak, dan area lainnya mengalami tegangan sisa yang berlebihan. Dalam penggunaan di lapangan, titik-titik lemah tersebut cenderung terlihat di sekitar akar ulir, fitur pembilas, atau transisi pada profil badan mata bor.
Oleh karena itu, jalur perlakuan panas harus memperlakukan pendinginan sebagai operasi yang dapat diulang, bukan hanya sebagai langkah pencelupan dan pendinginan sederhana.
Proses pengerasan memberikan keseimbangan kerja pada badan mata bor.
Benda yang baru saja dipadamkan mungkin keras, tetapi kekerasan saja bukanlah tujuan utamanya. Baja yang tidak ditempa atau ditempa dengan buruk dapat menahan tegangan berlebih dan menjadi terlalu rapuh untuk pengeboran dengan metode perkusi.
Proses tempering mengurangi tegangan sisa dan menyesuaikan kekerasan serta ketangguhan ke dalam kisaran yang dapat digunakan.
Pengaturan waktu sangat penting. Menunda proses temper setelah pendinginan dapat meningkatkan risiko retak. Suhu dan waktu penahanan juga harus dipilih sesuai dengan jenis baja dan sifat yang diinginkan. Misalnya, beberapa aplikasi mata bor dengan ketangguhan tinggi menggunakan suhu temper di atas 550°C, dengan kekerasan akhir seringkali ditargetkan dalam kisaran terkontrol seperti HRC 44-48. Angka-angka ini adalah referensi proses, bukan pengganti spesifikasi perlakuan panas yang berkualifikasi dari produsen.
Pertanyaan sebenarnya selalu sama: dapatkah badan mata bor menyerap benturan berulang tanpa kehilangan ketahanan aus yang melindungi ulir dan dudukan kancingnya?
Itulah keseimbangan yang ingin dicapai oleh siklus penempaan yang baik.
Detail seputar ulir dan lubang pembilas tidak boleh diabaikan.
Tidak setiap kegagalan dimulai dari bagian depan mata bor.
Transisi internal yang tajam, area pelepas ulir yang kasar, goresan, dan penyelesaian yang buruk di sekitar alur pembilas dapat memusatkan tegangan. Di bawah pendinginan dan benturan berulang, area-area tersebut kemungkinan besar menjadi titik awal retakan.
Desain dan praktik penyelesaian yang baik menggunakan radius yang halus daripada sudut tajam jika memungkinkan. Area ulir yang kritis harus bersih dan bebas dari kerusakan. Lubang dan alur pembilas membutuhkan perhatian yang cermat karena menggabungkan keausan abrasif dengan perubahan ketebalan penampang.
Proses perlakuan panas terbaik pun tidak dapat sepenuhnya mengimbangi faktor-faktor pemicu tegangan yang dapat dihindari dalam desain atau pengerjaan komponen.
Kontrol kualitas membuktikan prosesnya.
Mata bor berulir tidak boleh dinilai hanya dari penampilannya.
Pengujian kekerasan di beberapa lokasi membantu memastikan konsistensi di seluruh bodi. Pengujian di sekitar akar ulir dan permukaan bodi dapat mengungkapkan apakah perawatan telah mencapai area yang paling penting. Inspeksi metalografi dapat memberikan lapisan kontrol tambahan, memeriksa masalah seperti panas berlebih, dekarburisasi, atau struktur mikro yang tidak sesuai.
Bagi kontraktor pengeboran, inilah mengapa kontrol kualitas pemasok sangat penting. Mata bor murah dengan perlakuan panas yang tidak konsisten mungkin akan lebih mahal pada akhirnya karena penggantian dini, penurunan laju penetrasi, kegagalan ulir, dan waktu henti yang tidak terduga.
Badan mata bor adalah fondasi yang menyatukan karbida, ulir, dan desain pembilas. Ketika perlakuan panas dikontrol, seluruh alat memiliki peluang lebih baik untuk melakukan tugasnya: tetap utuh, tetap sesuai ukuran, dan mentransmisikan energi pengeboran secara efisien melalui batuan.