
Baja untuk Mata Bor yang Sangat Penting dalam Pengeboran Batuan
Mata bor berulir merupakan alat penting untuk rig pengeboran hidrolik, operasi pertambangan, proyek terowongan, dan aplikasi penggalian. Mata bor ini harus mampu mentransfer energi benturan frekuensi tinggi ke batuan keras sekaligus tahan terhadap abrasi, getaran, korosi, dan pembebanan berulang.
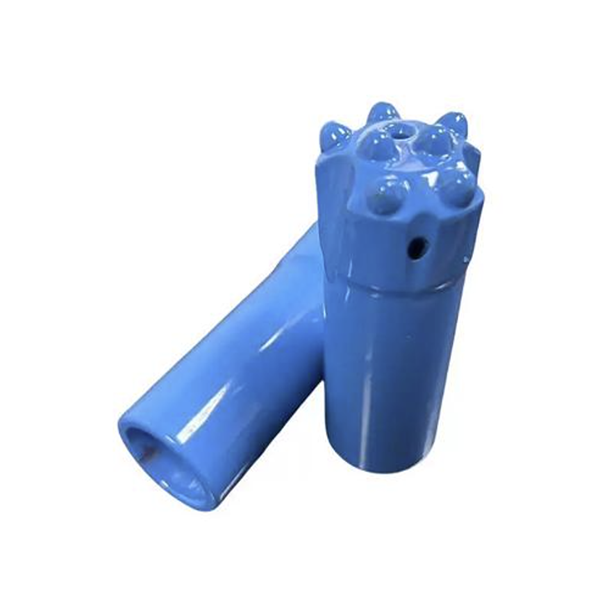
Mata bor kancing bukan sekadar badan baja dengan kancing karbida yang terpasang. Kinerjanya bergantung pada interaksi geometri mata bor, jenis karbida, metode penahan kancing, baja badan, perlakuan panas, presisi pemesinan, desain pembilasan, dan kondisi pengoperasian.
Untuk pengeboran lubang sedang dan dalam yang menuntut, metode penyisipan panas secara luas dianggap sebagai metode yang efektif untuk mengamankan kancing karbida. Namun, metode penyisipan panas menuntut persyaratan khusus pada baja yang digunakan untuk badan mata bor. Material tersebut harus memberikan ekspansi yang cukup selama pemanasan, mempertahankan kekuatan setelah pendinginan, menopang kancing karbida dengan aman, dan mempertahankan ketangguhan di bawah benturan.
Artikel ini menjelaskan metode utama untuk menahan tombol, persyaratan material untuk mata bor tombol yang dipasang panas, dan kontrol manufaktur yang membantu meningkatkan keandalan.
Mengapa Badan Bit Kancing Penting
Mata bor kancing bersentuhan langsung dengan batuan dan memecahnya. Mata bor ini terpapar benturan berulang, serpihan abrasif, semburan air atau udara, getaran pengeboran, dan kondisi tambang yang korosif. Dalam pengeboran berdaya tinggi, badan mata bor dan sisipan karbida mengalami ribuan siklus benturan per menit.
Jika badan mata bor tidak cukup kuat, lubang kancing dapat berubah bentuk dan kehilangan daya cengkeramnya. Jika badan mata bor terlalu rapuh, retakan dapat terbentuk di sekitar lubang kancing, lubang pembilas, atau sambungan ulir. Jika perlakuan panas tidak konsisten, mata bor dapat mengalami kegagalan kelelahan dini, retensi ukuran yang buruk, atau kehilangan kancing.
Oleh karena itu, mata bor kancing berkualitas tinggi membutuhkan baja bodi yang menyeimbangkan kekerasan, ketangguhan, ketahanan terhadap kelelahan, ketahanan terhadap keausan, stabilitas termal, dan kemampuan pengerjaan mesin.
Metode Utama untuk Menahan Tombol Karbida
Ada tiga metode umum untuk memasang kancing karbida ke badan mata bor batu: penyolderan, pengepresan dingin, dan pemasangan panas.
Penyambungan dengan patri
Penyambungan dengan patri adalah salah satu metode penahan kancing paling awal. Kancing karbida ditempatkan di lubang yang telah disiapkan dan disambung dengan paduan patri, yang seringkali berbahan dasar tembaga atau perak.
Metode ini memiliki persyaratan yang relatif rendah untuk presisi lubang kancing dan ukuran kancing. Namun, prosesnya membutuhkan kontrol pemanasan yang cermat, permukaan penyambungan yang bersih, paduan patri yang sesuai, dan jarak sambungan yang tepat. Patri yang buruk dapat menyebabkan rongga, kekuatan sambungan yang tidak memadai, cacat kosmetik, dan hilangnya kancing lebih awal.
Mata bor kancing yang dilas mungkin masih sesuai untuk beberapa aplikasi berdiameter kecil atau dengan kebutuhan rendah, tetapi umumnya kurang cocok untuk mata bor kancing berulir berdaya tahan tinggi yang digunakan pada rig hidrolik modern.
Pengepresan dingin
Pengepresan dingin menggunakan metode pemasangan tekan. Tombol karbida ditekan ke dalam lubang yang lebih kecil menggunakan gaya eksternal. Perbedaan antara diameter tombol dan diameter lubang menciptakan gaya penahan.
Pengepresan dingin relatif mudah dipahami dan dapat mendukung produksi yang efisien. Namun, metode ini juga dapat menciptakan tegangan lokal yang tinggi baik pada karbida maupun badan mata bor. Jika interferensi tidak tepat, karbida dapat retak selama pemasangan, atau badan mata bor dapat mengalami kerusakan di sekitar lubang kancing.
Mata bor yang dibuat dengan metode pengepresan dingin dapat bekerja dengan baik dalam aplikasi yang sesuai, tetapi stabilitas jangka panjang sangat bergantung pada presisi pemesinan, sifat material, pengendalian interferensi, dan kondisi pengeboran.
Penyisipan panas
Metode pemasangan panas memanfaatkan perbedaan pemuaian termal antara badan mata bor dan kancing karbida. Badan baja dipanaskan, menyebabkan lubang kancing memuai. Kancing karbida kemudian dapat dipasang dengan gaya mekanis yang lebih rendah. Saat badan mendingin, lubang menyusut dan menciptakan pemasangan yang pas dan aman di sekitar kancing.
Metode ini dapat mengurangi kerusakan saat pemasangan karena bodi karbida dan baja tidak mengalami beban tekan tinggi yang sama seperti yang dibutuhkan pada pemasangan dingin. Jika dikontrol dengan benar, pemasangan panas dapat memberikan retensi tombol yang stabil untuk mata bor tombol berulir berkinerja tinggi.
Prosesnya harus dirancang dengan cermat. Suhu pemanasan, diameter lubang, diameter tombol, nilai interferensi, komposisi baja bodi, metode pendinginan, dan kondisi perlakuan panas semuanya memengaruhi hasil akhir.
Persyaratan Material untuk Badan Mata Bor Tombol Sisipan Panas
Baja yang dipilih untuk mata bor kancing sisipan panas harus memenuhi beberapa persyaratan.
Pertama, mata bor harus memiliki kekerasan dan kekuatan yang cukup setelah perlakuan panas. Artikel sumber mengidentifikasi kisaran kekerasan referensi sekitar HRC 40-50 untuk badan mata bor dalam kondisi perlakuan panas. Ini tidak boleh dianggap sebagai spesifikasi produksi universal. Target yang tepat bergantung pada diameter mata bor, ukuran karbida, kondisi batuan, dan standar teknik pabrikan.
Kedua, baja harus memiliki ketangguhan yang baik. Bahan yang terlalu keras dapat retak di sekitar lubang kancing atau pangkal ulir. Bahan yang terlalu lunak dapat berubah bentuk akibat benturan dan menyebabkan kancing terlepas.
Ketiga, mata bor harus memiliki kekuatan lelah dan ketahanan aus yang baik. Badan mata bor beroperasi di bawah siklus benturan berulang dan kontak abrasif dengan serpihan pengeboran dan dinding lubang.
Keempat, baja tersebut harus menawarkan stabilitas termal yang bermanfaat dan koefisien ekspansi termal yang sesuai. Karakteristik ini membantu badan mata bor mengembang secara terprediksi selama pemasangan panas dan mempertahankan gaya penahan tombol setelah pendinginan.
Terakhir, material tersebut harus dapat dikerjakan dengan mesin. Mata bor kancing berulir memerlukan pengerjaan mesin yang akurat pada ulir, lubang kancing, lubang pembilas, profil permukaan, dan alur pembuangan serpihan. Hasil akhir permukaan yang buruk atau bekas pengerjaan mesin dapat menjadi konsentrator tegangan dan menyebabkan retak kelelahan setelah perlakuan panas.
Pertimbangan Desain Paduan
Baja untuk mata bor kancing berkinerja tinggi umumnya berbasis pada sistem paduan yang mengandung kombinasi karbon, kromium, nikel, molibdenum, vanadium, mangan, dan silikon. Setiap elemen memberikan sifat yang berbeda.
Karbon memengaruhi kekuatan dan kekerasan, tetapi karbon yang berlebihan dapat mengurangi ketangguhan dan membuat baja lebih sulit diproses.
Kromium dapat meningkatkan kemampuan pengerasan, ketahanan aus, stabilitas temper, dan ketahanan korosi.
Nikel sering digunakan untuk meningkatkan ketangguhan, khususnya ketangguhan terhadap benturan dan kinerja pada suhu rendah.
Molibdenum dapat meningkatkan ketahanan terhadap perlakuan panas dan mengurangi kerentanan terhadap kerapuhan akibat perlakuan panas.
Vanadium dapat berkontribusi pada penghalusan butiran dan penguatan jika dikendalikan dengan tepat.
Artikel sumber membahas jenis baja yang direkomendasikan secara historis, Q45NiCr1Mo1VA, untuk badan mata bor kancing yang dipasang panas. Ini harus dianggap sebagai referensi teknis dan bukan rekomendasi universal. Pemilihan baja harus divalidasi melalui pengujian metalurgi, uji coba proses, dan data kinerja lapangan. Produsen harus memastikan bahwa setiap material sesuai dengan gambar, sistem mutu, persyaratan pelanggan, dan standar yang berlaku saat ini.
Jalur Manufaktur dan Kontrol Kualitas
Rute manufaktur mata bor kancing yang terkontrol dapat mencakup:
Persiapan bahan baku dari batangan atau bahan tempa.
Pengerjaan profil mata bor, alur pembilas, lubang air, dan ulir.
Perlakuan panas pada badan mata bor
Pengeboran atau pelebaran lubang kancing dengan presisi
Pengukuran dan verifikasi dimensi lubang
Persiapan kancing karbida
Penyisipan panas
Pembersihan permukaan
Perlindungan terhadap korosi
Inspeksi akhir dan pengemasan
Permukaan ulir dan lubang kancing memerlukan perhatian khusus. Bekas pahat, goresan, kekasaran, dan cacat permukaan dapat menjadi lokasi awal terjadinya kelelahan material. Artikel ini menekankan bahwa cacat pemesinan dapat diperkuat selama perlakuan panas, sehingga meningkatkan risiko kegagalan dini.
Ketelitian lubang kancing sangat penting karena pemasangan panas bergantung pada kesesuaian yang dikontrol dengan cermat. Dimensi lubang, kebulatan, kondisi permukaan, dan lokasi harus diverifikasi sebelum kancing dipasang.
Kontrol Perlakuan Panas
Perlakuan panas menentukan apakah baja yang dipilih memberikan sifat-sifat yang diinginkan. Tujuannya bukan hanya untuk mencapai kekerasan. Proses ini harus menciptakan struktur mikro yang memberikan ketangguhan, kekuatan, ketahanan aus, dan kinerja kelelahan pada tingkat kekerasan yang dibutuhkan.
Proses terkontrol dapat mencakup perlakuan penghilangan tegangan atau stabilisasi, pemanasan awal, austenisasi, pendinginan cepat, dan temper. Atmosfer pelindung atau pemrosesan vakum dapat membantu mengurangi oksidasi dan dekarburisasi.
Pemanasan yang cepat atau tidak merata dapat menciptakan tegangan termal. Pendinginan yang tidak tepat dapat menyebabkan distorsi atau keretakan. Proses temper yang tidak benar dapat menyebabkan kerapuhan yang berlebihan atau mengurangi kinerja penahan tombol.
Oleh karena itu, parameter perlakuan panas harus dikembangkan dan disetujui oleh insinyur material yang berkualifikasi. Nilai historis dan contoh peralatan dari artikel teknis merupakan referensi yang berguna, tetapi tidak boleh menggantikan validasi terkini.
Kesimpulan
Penyisipan panas adalah metode penahan kancing yang berharga untuk mata bor kancing berulir yang digunakan dalam aplikasi pengeboran batuan yang menuntut. Keberhasilannya bergantung pada lebih dari sekadar pemanasan badan mata bor dan pemasangan kancing karbida. Kinerja yang andal membutuhkan baja yang tepat, interferensi yang terkontrol, lubang kancing yang presisi, perlakuan panas yang stabil, pemesinan yang bersih, dan inspeksi akhir yang ketat.
Ketika material badan mata bor dan kontrol proses disesuaikan dengan kondisi pengeboran, mata bor kancing sisipan panas dapat memberikan retensi kancing yang lebih kuat, kinerja kelelahan yang lebih baik, masa pakai yang lebih lama, dan biaya pengeboran per meter yang lebih rendah.



