
Baja Berongga Berkualitas untuk Batang Bor Tugas Berat
Batang bor tugas berat mentransfer energi benturan dan putaran dari bor batuan hidrolik ke mata bor. Badan baja berongganya harus mampu menahan benturan berenergi tinggi berulang kali, torsi, abrasi, dan air atau udara pembilas yang korosif. Seiring dengan semakin kuatnya peralatan pengeboran, kualitas dan konsistensi baja berongga menjadi semakin penting untuk masa pakai batang bor dan keandalan pengeboran.
Proses manufaktur yang digunakan untuk menghasilkan baja berongga memengaruhi dimensi, struktur internal, kondisi permukaan, dan kinerja kelelahan material. Artikel ini mengulas dua metode produksi umum dan faktor kualitas yang memengaruhi kinerja batang bor tugas berat.
Tuntutan pada Batang Bor Tugas Berat
Batang bor tugas berat beroperasi dalam kondisi yang berat. Artikel sumber tersebut menjelaskan tentang rig hidrolik yang menghasilkan ribuan benturan per menit, dengan energi benturan yang tinggi dan torsi yang besar. Batang bor harus mentransmisikan energi tersebut melalui gelombang tegangan sambil berputar dan membawa media pembilas melalui saluran internalnya.
Selama pengoperasian, badan batang mengalami beban benturan, tekukan, puntiran, dan kelelahan. Permukaan luarnya bersentuhan dengan batuan dan dinding lubang, sementara lubang pembilas internal terpapar air atau udara bertekanan dan serpihan abrasif. Kombinasi ini menjadikan baja berongga sebagai bagian penting dari sistem pengeboran lengkap.
Artikel ini menggambarkan pasar yang berkembang untuk batang bor tugas berat, termasuk keluarga produk T51, T45, dan H35. Artikel ini juga melaporkan bahwa batang bor produksi dalam negeri telah memperoleh pangsa pasar yang substansial, sementara variabilitas dalam masa pakai dan patahan akibat kelelahan tetap menjadi perhatian untuk beberapa produk. Angka-angka pasar ini mencerminkan laporan artikel dan harus diperiksa dengan data regional terkini.
Dua Jalur Produksi untuk Baja Berongga
Artikel ini menguraikan dua jalur manufaktur untuk baja berongga.
Rute pertama membuat lubang internal dengan mengebor benda padat lalu menggulungnya dengan mandrel atau batang inti. Proses yang disederhanakan adalah:
Pembuatan dan pemurnian baja
Pengecoran kontinu billet besar
Pengguliran awal untuk membuka dan membentuk billet.
Pengeboran mekanis lubang tengah
Penyisipan batang inti
Proses penggulungan untuk membentuk baja berongga
Rute kedua menggunakan penusukan panas dan penggulungan panas. Batang bundar dipanaskan, ditusuk untuk membuat lubang di tengah, diameternya dikurangi, dan digulung menjadi bagian berongga akhir.
Setiap proses memiliki kelebihan dan kekurangannya masing-masing. Pengeboran dan penggulungan inti baja dapat memberikan geometri internal yang terkontrol dan aliran logam yang menguntungkan jika dilakukan dengan baik. Penusukan panas dan penggulungan dapat menawarkan keuntungan dalam hal hasil, biaya produksi, dan fleksibilitas manufaktur. Jalur terbaik bergantung pada jenis baja, dimensi produk, peralatan, target kualitas, dan volume produksi.
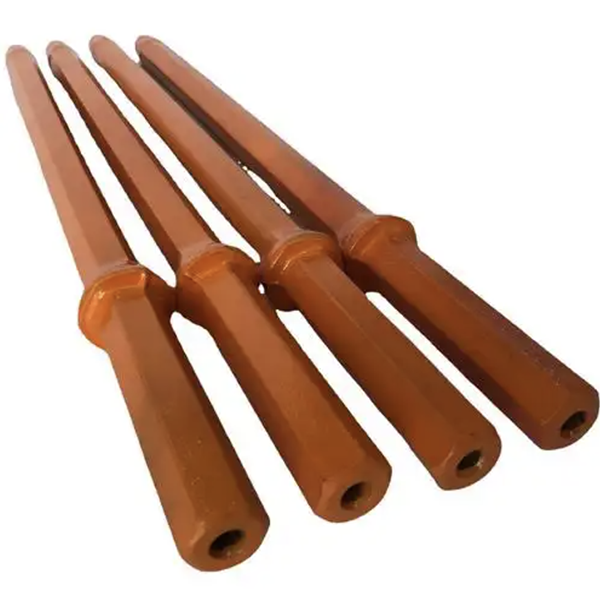
Bagaimana Proses Manufaktur Mempengaruhi Kualitas Produk
Geometri internal baja berongga memengaruhi bagaimana batang bor menahan beban. Di dalam lubang bor, lubang yang tidak berada di tengah dapat menciptakan ketebalan dinding yang tidak merata. Transisi internal yang tajam dapat memusatkan tegangan dan menjadi titik awal terjadinya retakan kelelahan.
Baja berongga yang diproses dengan metode hot-piercing dan rolling memiliki tantangan tersendiri. Bekas spiral atau retakan kecil di permukaan bagian dalam atau luar dapat memengaruhi masa pakai jika tidak dikendalikan. Cacat ini dapat menjadi lebih serius ketika batang baja terkena benturan dan tekukan berulang.
Oleh karena itu, produsen harus memantau:
Dimensi dan profil luar
Diameter dan konsentrisitas lubang bagian dalam
Keseragaman ketebalan dinding
Kelurusan
Kondisi permukaan internal dan eksternal
Dekarburisasi dan kerak
Sifat mekanik
Tingkat kebersihan dan inklusi baja
Persyaratan inspeksi harus mencerminkan desain batang dan kondisi pengoperasian. Kriteria penerimaan permukaan dan dimensi harus ditentukan sebelum produksi dan diterapkan secara konsisten.
Kebersihan dan Konsistensi Baja
Artikel tersebut mengidentifikasi 23CrNi3Mo sebagai baja yang umum digunakan untuk batang bor tugas berat dan mencatat bahwa komposisi kimia dan persyaratan mekanis nominal mungkin sebanding di antara pemasok, sementara kebersihan dan konsistensi masih berbeda.
Faktor-faktor kunci meliputi kandungan sulfur dan aluminium, kadar gas terlarut seperti nitrogen dan hidrogen, morfologi inklusi, dan stabilitas struktur mikro pada pembesaran rendah.
Faktor-faktor ini penting karena inklusi, cacat terkait gas, dan ketidakseragaman lokal dapat mengurangi ketahanan terhadap kelelahan. Di bawah benturan berulang, cacat internal atau permukaan yang kecil dapat menjadi titik awal retakan. Kontrol dan inspeksi pembuatan baja yang lebih baik membantu mengurangi risiko ini.
Komposisi kimia saja tidak menentukan kualitas. Dua hasil peleburan dengan komposisi kimia nominal yang serupa dapat menunjukkan kinerja yang berbeda jika kebersihan, segregasi, cacat internal, atau struktur mikronya bervariasi.
Mencocokkan Baja Berongga dengan Proses Pembuatan Batang
Baja berongga hanyalah bahan awal. Batang bor jadi juga bergantung pada proses pemesinan, pembuatan ulir, perlakuan panas, pelurusan, dan inspeksi akhir.
Baja harus sesuai untuk seluruh proses manufaktur. Variasi kekerasan atau struktur mikro dapat memengaruhi respons pemesinan dan perlakuan panas. Kelurusan yang buruk atau ketebalan dinding yang tidak konsisten dapat menimbulkan masalah selama pemesinan ulir dan penggunaan.
Program pasokan yang andal harus mencakup sertifikasi material, ketertelusuran panas, toleransi dimensi yang disepakati, batas cacat, dan tinjauan kinerja berkala. Data lapangan tentang meter yang dibor, lokasi retakan, keausan ulir, dan waktu henti dapat membantu mengidentifikasi apakah masalah tersebut berasal dari baja berongga, pemrosesan hilir, atau kondisi operasi.
Kesimpulan
Baik jalur produksi lubang bor maupun penembusan panas dapat menghasilkan baja berongga untuk batang bor tugas berat jika prosesnya dikendalikan dengan benar. Kinerja keduanya bergantung pada geometri internal, konsistensi ketebalan dinding, kualitas permukaan, kebersihan baja, dan sifat mekanik yang stabil.
Bagi produsen batang bor dan kontraktor pengeboran, tujuannya adalah untuk mengevaluasi keseluruhan rantai material dan manufaktur. Baja berongga yang konsisten memberikan fondasi yang lebih kuat pada batang bor untuk masa pakai lelah yang andal, pemesinan yang dapat diprediksi, dan kinerja pengeboran yang dapat diandalkan.



